不锈钢轴承钢阀门齿轮环形锻件锻造辗环加工工艺解析
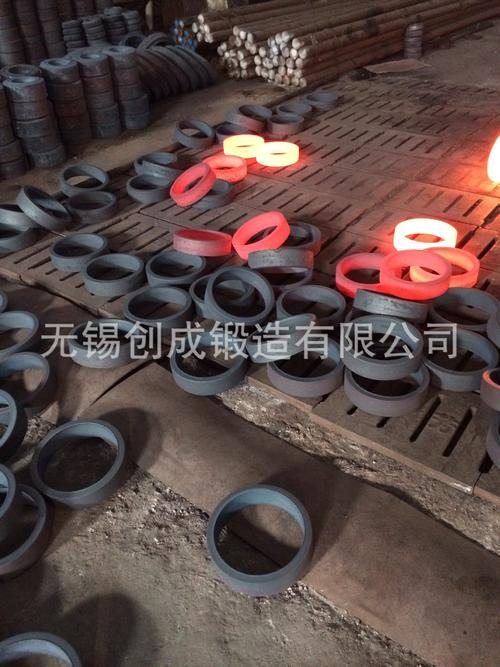
在不锈钢、轴承钢、阀门、齿轮等关键零部件的制造中,环形锻件的锻造辗环加工作为一种先进塑性成形工艺,正发挥着不可替代的作用。该工艺不仅能够获得致密的金属流线,还能显著提高材料的力学性能和尺寸精度,尤其适用于对强度、耐磨性和耐腐蚀性要求极高的工况。本文将从材料特性、锻造辗环原理、加工流程及齿轮件应用等方面进行系统阐述。
一、材料特性与工艺匹配
不锈钢(如304、316、17-4PH等)304 316 17-4PH具有优良的耐腐蚀性和高温强度,但加工硬化倾向大;轴承钢(如GCr15、渗碳钢)GCr15高碳高铬,对碳化物均匀性敏感;阀门用钢需耐冲刷和腐蚀,齿轮则要求高接触疲劳强度。这些材料在锻造辗环时需严格控制温度区间与变形速率。辗环工艺通过连续局部塑性变形,能细化晶粒、消除内孔疏松,特别适合制造轴承套圈、齿轮毛坯、阀体阀座等环形件。
二、锻造辗环加工原理
辗环(又称扩孔、碾环)是将冲孔后的环形坯料置于辗环机上,通过主辊与芯辊的旋转碾压,使壁厚减薄、直径扩大,同时借助端面锥辊控制高度。该过程属于连续局部加载,变形均匀,金属纤维沿圆周方向连续分布,避免了切削加工造成的纤维切断。对于齿轮类环形锻件,辗环后可直接获得接近成品齿形轮廓的预制坯,减少了后续切削量,提升了材料利用率。
三、工艺流程与控制要点
典型流程包括:下料→加热→镦粗→冲孔→辗环→热处理→检测。
- 下料与加热:采用锯切或剪切下料,加热温度依据材料相图确定(如轴承钢1100~1150℃,不锈钢1150~1200℃),避免过热过烧。
- 镦粗与冲孔:镦粗消除拔长缺陷,冲孔保证偏心度小,为辗环提供均匀壁厚。
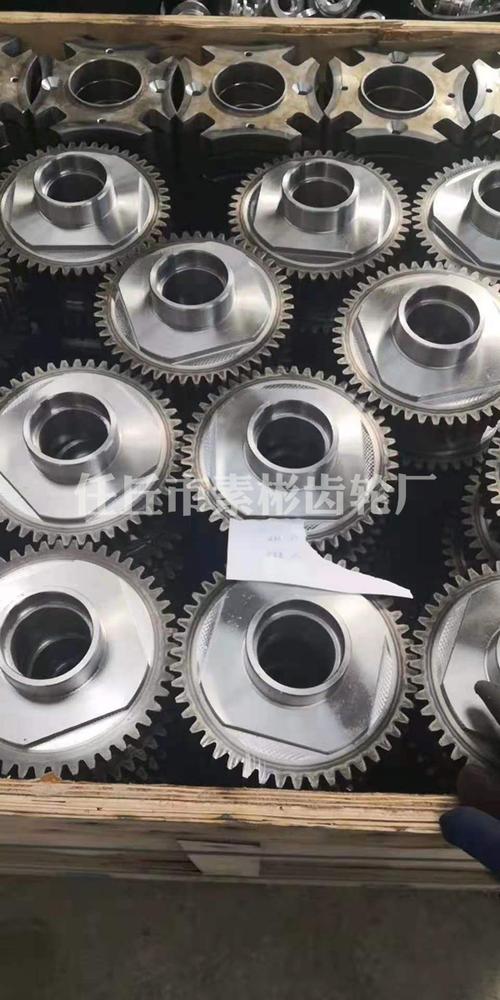
- 辗环:调整主辊转速、芯辊进给速度及锥辊压力。对于齿轮件,可设计异形辗环模具,使外轮廓接近齿形,再经滚齿或磨齿精加工。
- 热处理:不锈钢需固溶或时效,轴承钢需球化退火或淬回火,阀门齿轮需表面强化。
- 检测:包括超声波探伤、尺寸精度、金相组织及硬度检测。
四、齿轮类环形锻件的辗环优势
采用辗环成形齿轮毛坯,与传统自由锻或铸造相比,具有以下优势:
- 纤维连续:金属流线沿齿廓分布,提高齿根弯曲疲劳强度。
- 尺寸精确:直径公差可控制在±0.5mm以内,壁厚公差±0.3mm,减少后续加工余量20%以上。
- 节能节材:材料利用率由50%提升至75%以上。
- 组织致密:消除气孔、缩松,提升接触疲劳寿命。
五、典型应用案例
某型号不锈钢阀门齿轮环件(材料17-4PH,外径850mm,内孔780mm,高80mm)工艺流程为:下料→中频加热→液压机镦粗冲孔→D53K辗环机成形→固溶处理→数控车定位→滚齿→渗氮。最终产品测得齿根硬度42HRC,抗拉强度σb≥1100MPa,晶粒度8级,通过10^7次疲劳试验。
六、与展望
不锈钢、轴承钢、阀门及齿轮环形锻件的锻造辗环加工技术正朝着近净成形、数字化仿真与智能控制方向发展。通过有限元模拟优化辊系参数,结合连续测温反馈系统,可进一步提升尺寸精度与组织均匀性,为高端装备制造提供高性能环形零部件。的未来发展中,还需要加强辗环工艺智能化的数据库构建,形成材料-工艺-组织关联以支持实时工艺优化调整系统AGV。精确量数值-机械群协同。这些也都是推进AMIN技术创新一部分的前提交叉验证所涵盖的内容界定情况不同但实则机械群描述一类精准聚焦特定要素间相互关系机制与影响的现代数字化工艺涵盖各项。为避免混淆还按实践应用表述澄清以保证严谨。提供可靠基础 以上案例叙述覆盖此类零配件环形成形技术所涉及金属塑性各环节与指标细化。最终支持行业难题解决方案供应重要组成部分。中提升发展新资源开放互通从而机制完善体系理论链条,供应行业成效进行共享整合并补益产学研用融合过程优化管理方法论等各方面加速产业链技术创新运行质量更加扎实地支持投入这个产品范围生产创造效力迈进新的未来方向贡献稳固确立不锈与环整体成形业界加工新潮路径的规范化实施。
如若转载,请注明出处:http://www.cz-trimaran.com/product/72.html
更新时间:2026-10-22 05:50:37